Bahasa

Dapatkan penawaran
Dapatkan penawaran
 Rumah / Peralatan / Mesin pengelasan spot pneumatik dtn / Mesin pengelasan spot pneumatik dtn2 / DTN2-150KW LCD PARAMETER PARAMETER PNEUMATIC SPOT WELDER
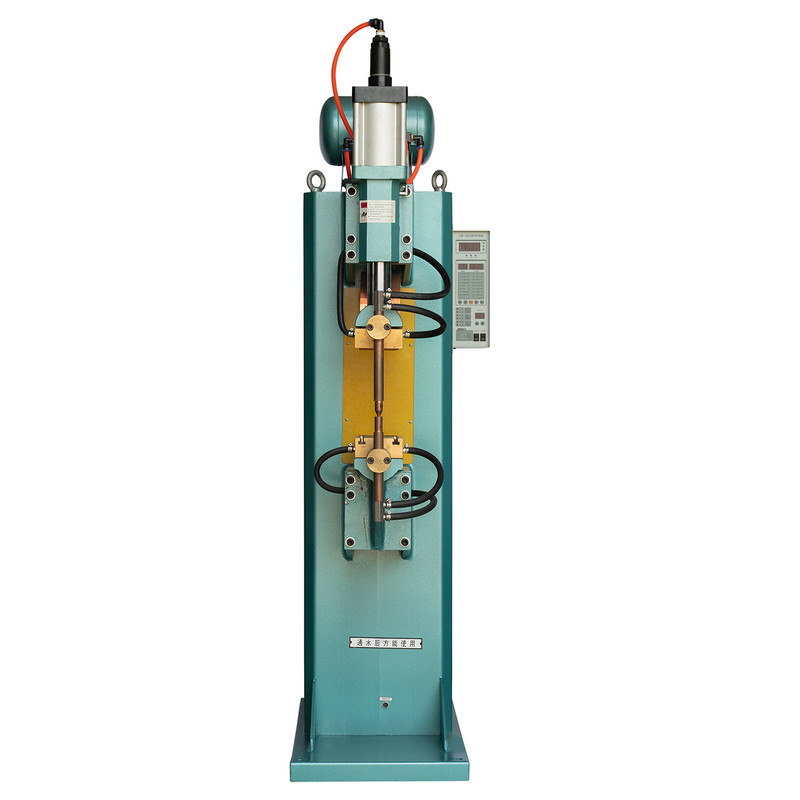


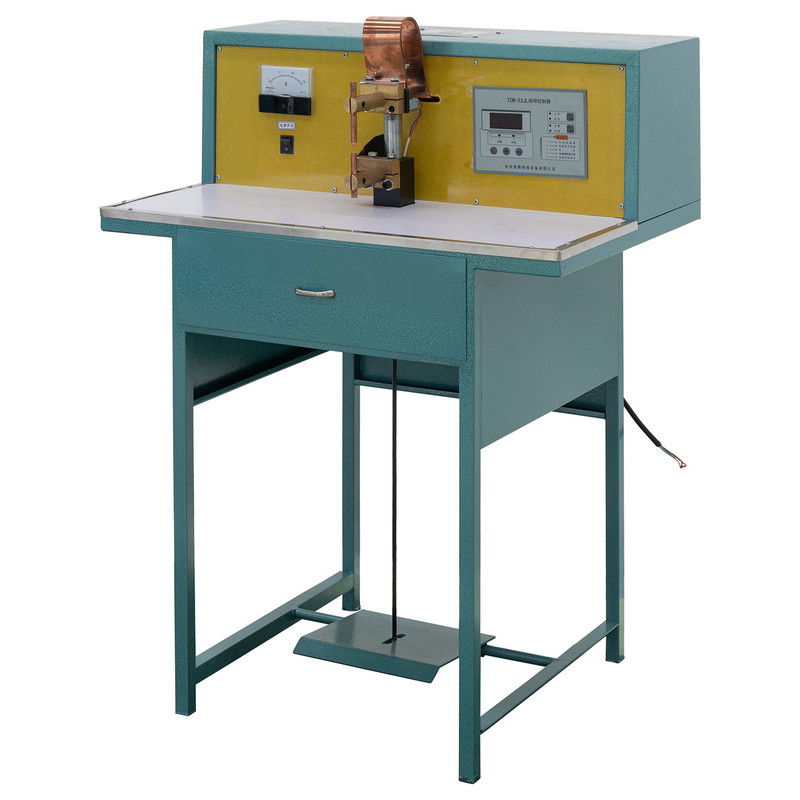
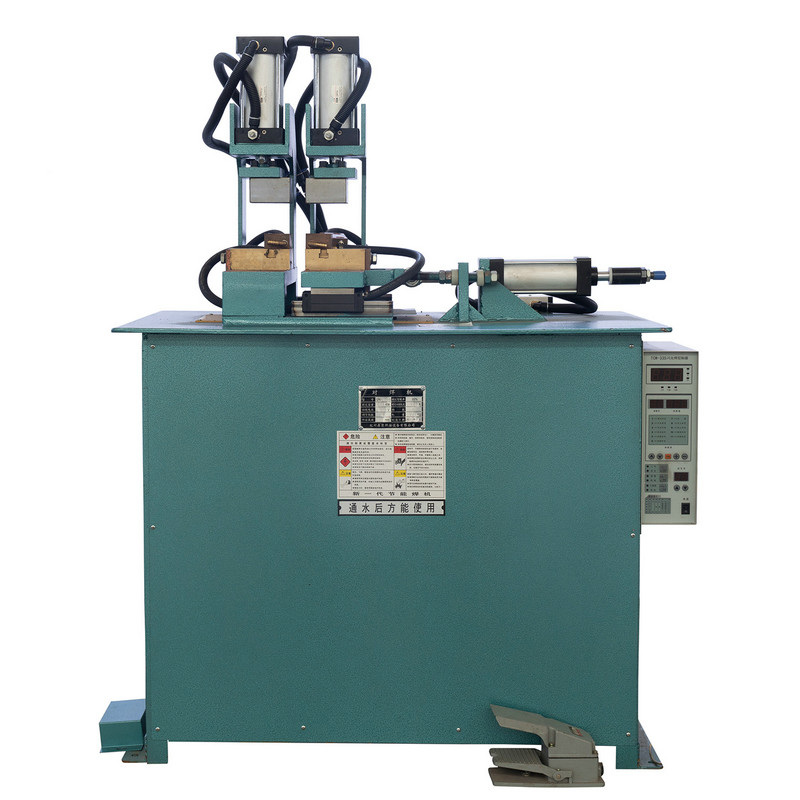
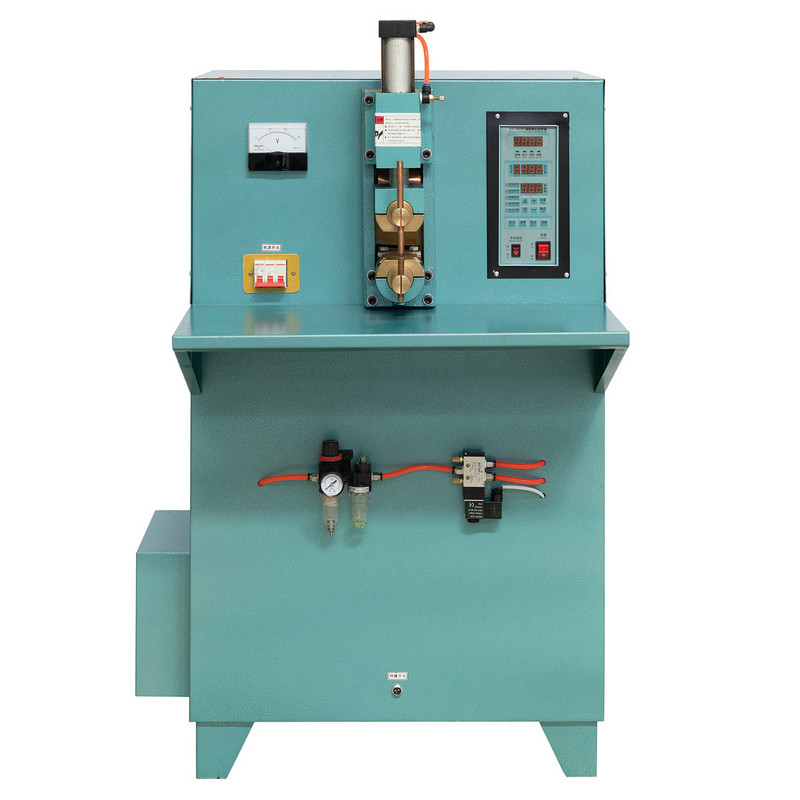
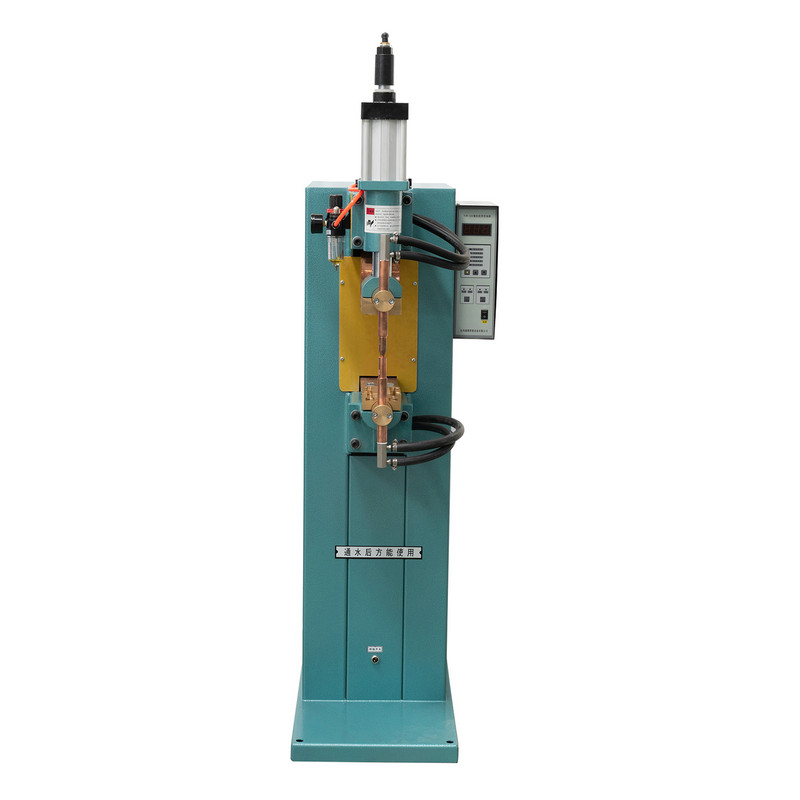
Dilengkapi dengan sistem kontrol mikrokomputer dan tampilan LCD untuk visualisasi parameter, parameter spot pneumatik DTN2-150KW ini menawarkan presisi, kejelasan, dan kemudahan penggunaan. Ini menghasilkan percikan minimal selama pengelasan dan memastikan hasil pengelasan yang kuat. Ideal untuk tugas pengelasan yang melibatkan pelat panas dan dingin, pelat dan kabel stainless steel, kacang-kacangan, dan berbagai benda kerja lainnya, mesin ini menggabungkan transformator all-copper dan teknologi tegangan lebar. Teknologi ini memungkinkan penyesuaian tegangan otomatis dalam kisaran 20%, beradaptasi mulus dengan kebutuhan operasional yang berbeda.
Mengoperasikan mesin pengelasan langsung dalam kondisi normal. Pengontrol komputer mikro memfasilitasi penyesuaian parameter yang komprehensif seperti waktu tekanan, arus pengelasan, durasi pengelasan, interval pemeliharaan, dan periode istirahat. Penyesuaian ini semua dapat dilakukan langsung pada pengontrol, membuat seluruh proses sangat dapat disesuaikan dan efisien.

Spesifikasi
| Model | Satuan | DTN2-200KW | |
| Tegangan primer | V | 380 | |
| Kapasitas Dinilai | Kva | 200 | |
| Arus input dinilai | A | 526 | |
| Arus sirkuit pendek maksimum | Ka | 32 | |
| Durasi beban dinilai | % | 20 | |
| Tahap regulasi tegangan sekunder | V | Peraturan tegangan tanpa langkah | |
| Tegangan tanpa beban sekunder | mm | 0,5-10 | |
| Panjang ekstensi lengan elektroda | mm | 450 | |
| Jarak antara lengan elektroda | mm | 300 | |
| Tekanan maksimum antar elektroda | N | 8000 | |
| Stroke silinder | mm | 80 | |
| Ukuran elektroda | Lengan elektroda | mm | Ф70 |
| Pemegang elektroda | mm | Ф30 | |
| Kepala elektroda | mm | Ф25 | |
| Ketebalan pengelasan | Baja karbon rendah | mm | 6 6 |
| Baja tahan karat | mm | 3 3 | |
| Aluminium | mm | 1 1 | |
| Tekanan udara terkompresi | mpr | 0.6 | |
| Konsumsi udara terkompresi | M3/H. | 22 | |
| Aliran air pendingin | L/mnt | 5 | |
| Input area penampang kawat | MM2 | 50 | |
Produk yang Direkomendasikan
TETAP BERHUBUNGAN


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
BACA SELENGKAPNYA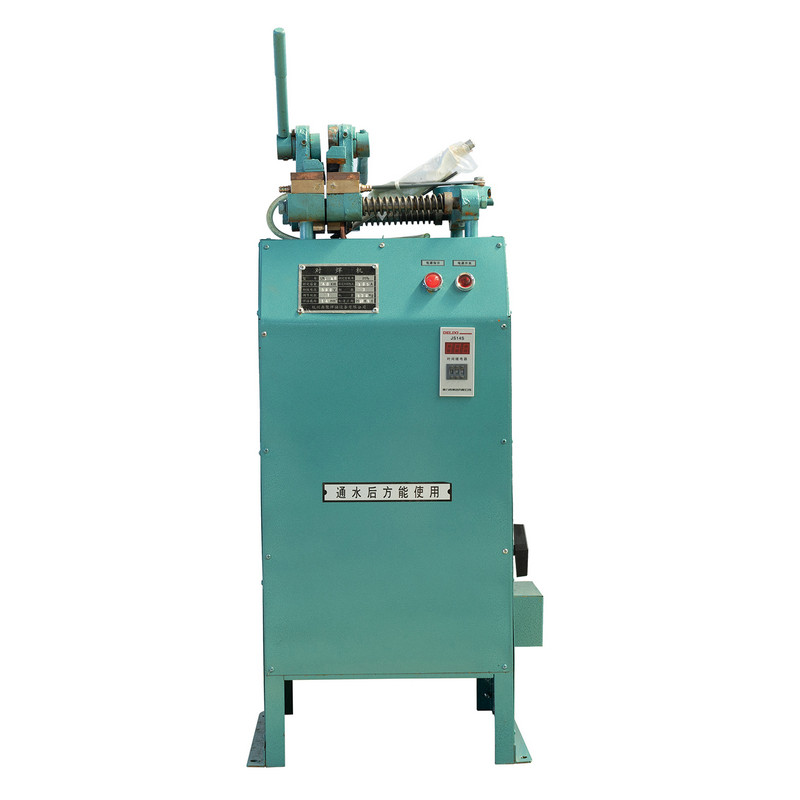
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
BACA SELENGKAPNYA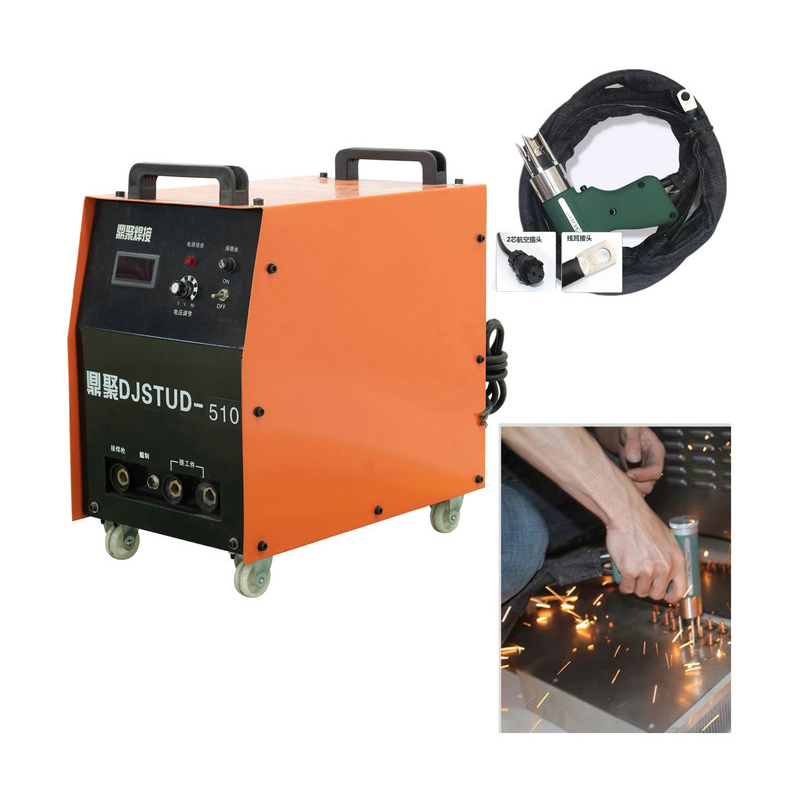
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
BACA SELENGKAPNYA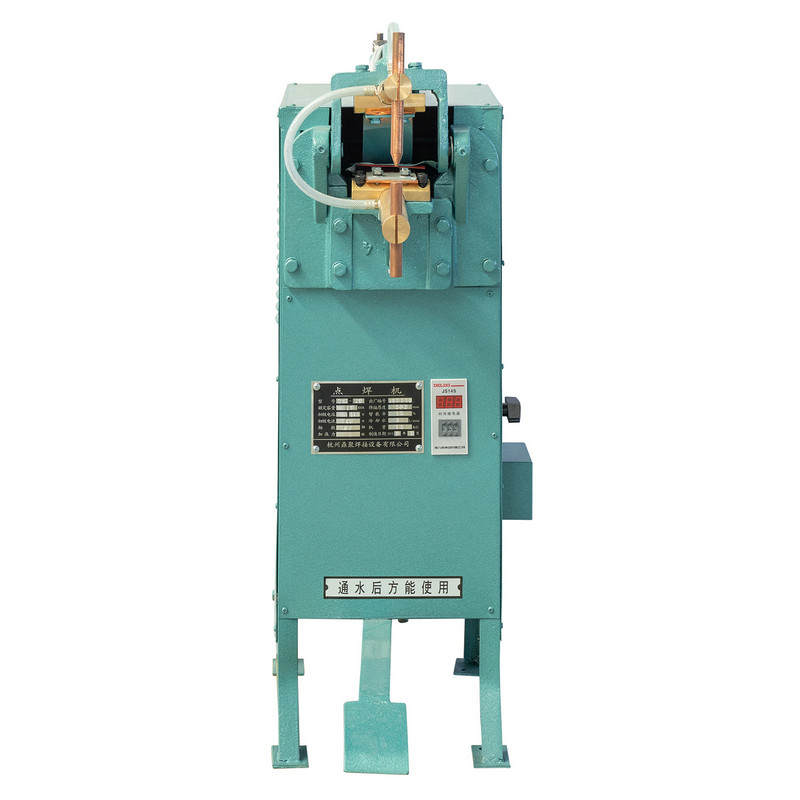
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
BACA SELENGKAPNYA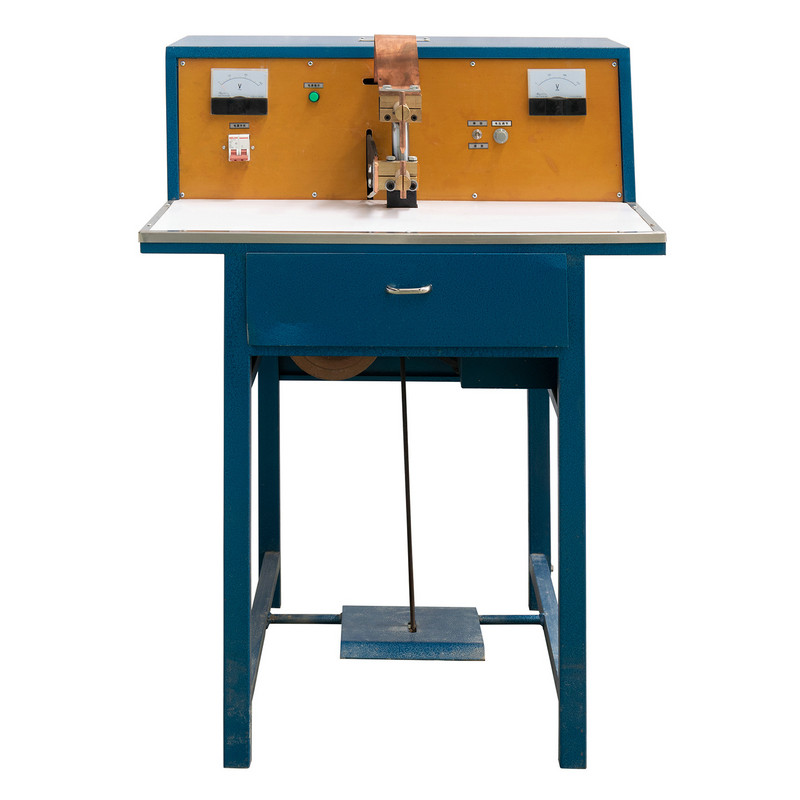
Why Heat Is the Hidden Bottleneck in Spot Welding Setiap pengelasan titik resistansi, pada intinya, merupakan peristiwa termal yang terkendali. Pulsa arus yang singkat dan kuat melewati du...
BACA SELENGKAPNYA
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
BACA SELENGKAPNYA
Produk
Info Kontak.
+86-152-5712-5882
Fax: +86-563-2269966
Jalan Guangping No. 21, Zona Pengembangan Ekonomi Guangde, Kota Guangde, Provinsi Anhui
Kode QR